


Potenziali difetti di isolamento in ciascun processo di produzione di celle a batteria al litio, cause e soluzioni.
Durante il processo di fabbricazione delle celle della batteria al litio, i difetti di isolamento e la contaminazione della materia estranea sono problemi chiave che incidono sulla sicurezza e la coerenza della batteria. Di seguito è riportata un'analisi sistematica dei potenziali rischi in ciascun processo dal punto di vista del processo, insieme a soluzioni mirate:
Processo di preparazione dell'elettrodo
1. Contaminazione delle particelle metalliche
Tipi:Detriti metallici come Fe, Cu, Al, ecc.
Cause:
* Materie prime (ad esempio polvere NCM) non sottoposte a filtrazione magnetica.
* Abrasione di apparecchiature di miscelazione (ad esempio miscelatori planetari) che generano particelle metalliche.
* Introduzione di detriti metallici da strumenti durante le operazioni manuali.
Soluzioni:
* Utilizzare un sistema di filtrazione magnetica a più stadi (ad esempio aste magnetiche di terre rare) con una precisione di filtrazione fino a 5μm.
* Sostituire i componenti dell'attrezzatura di contatto con le liquami con materiali in ceramica o polietere etere che rosa (PEEK).
* Stabilire protocolli rigorosi di gestione degli strumenti, che vieta agli strumenti metallici di entrare nella linea di produzione.
2. Residui di impurità organica
Tipi:Fibre di guanto, particelle di sigillante
Cause:
* Gli operatori non indossano tute per camere pulite anti-statiche.
* Invecchiamento e distacco di anelli di tenuta delle attrezzature.
Soluzioni:
* Implementa la gestione delle camere pulite (ISO 7), dotata di docce d'aria.
* Ispezionare regolarmente le tenute dell'attrezzatura e utilizzare i materiali fluorobber per migliorare la resistenza alla corrosione.
Processo di rivestimento elettrodo
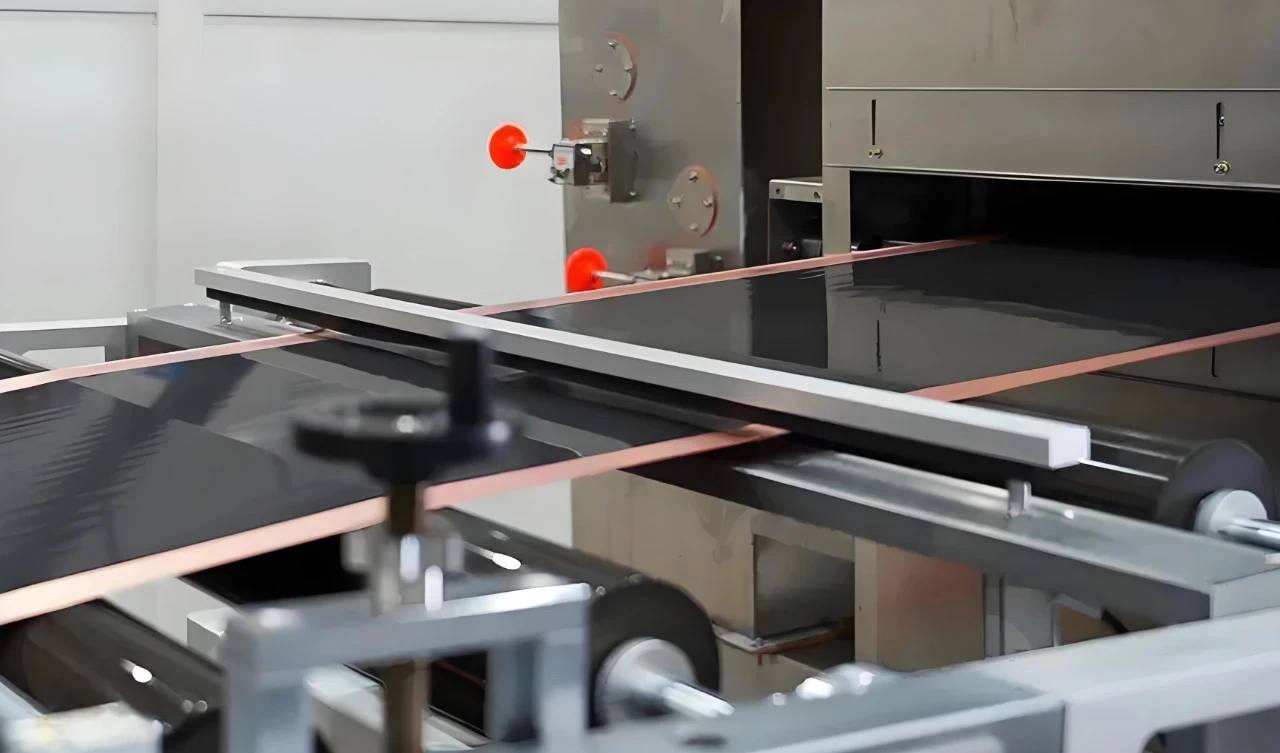
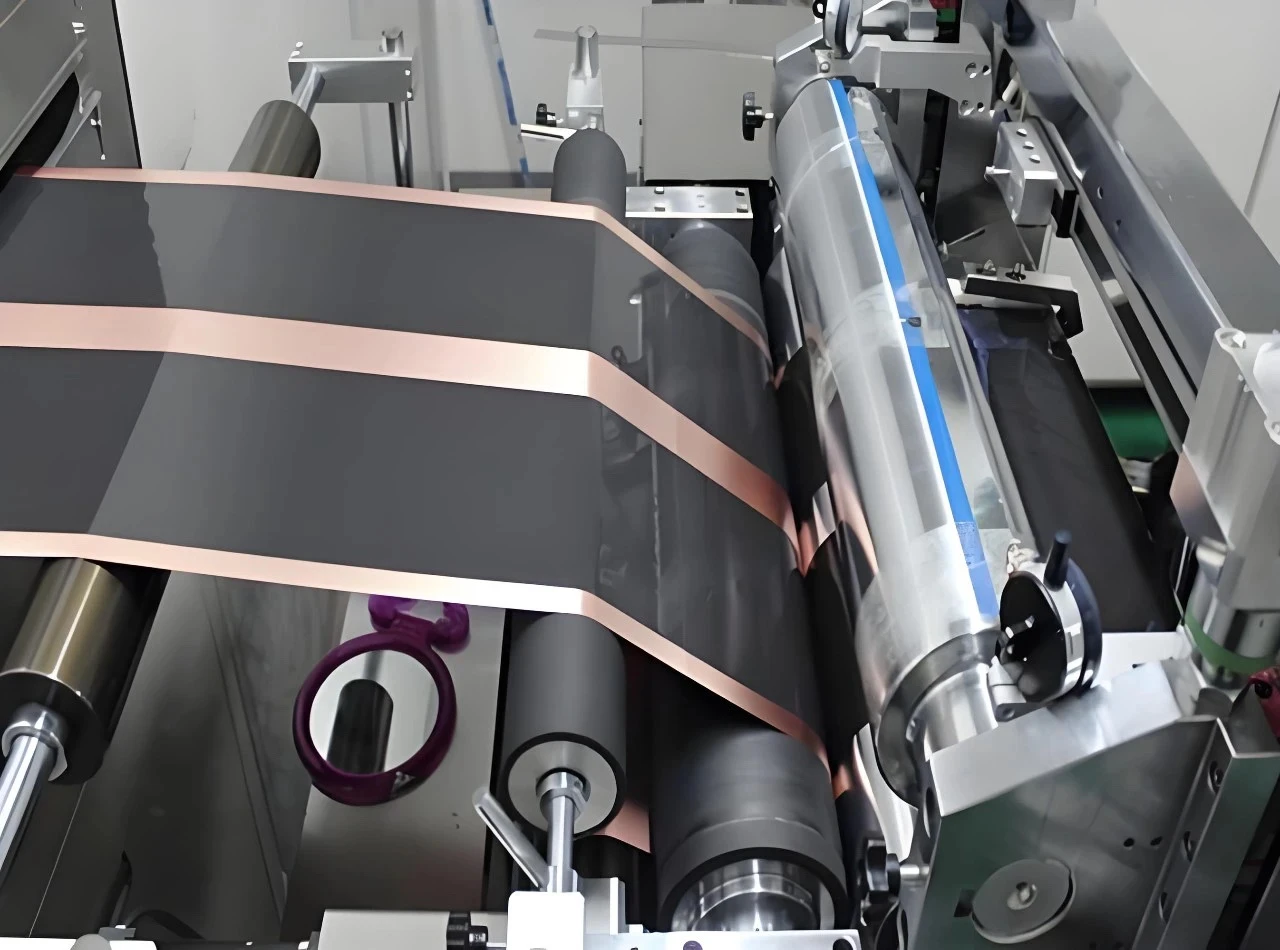
1. Spessore di rivestimento irregolare
Tipi:Bordi spessi, macchie cave al centro
Cause:
* Deviazione del gap della lama della testa di rivestimento> ± 5μm.
* Fluttuazione della viscosità del liquame> 10% (ad es. A causa del rilevamento ritardato del contenuto solido).
Soluzioni:
Introdurre calibri di spessore laser (precisione: ± 1μm) per la regolazione a circuito chiuso in tempo reale del posizionamento della lama.
Utilizzare un sistema di alimentazione a doppia vite per stabilizzare la pressione di consegna del liquame.
2. Contaminazione della materia straniera
Tipi:Polvere, lubrificanti per attrezzature
Cause:
* Deposizione di polvere causata da filtri del forno intasati.
* Perdita di olio lubrificante dai cuscinetti della testa di rivestimento.
Soluzioni:
* Pulisci filtri del forno ogni 4 ore e installa sensori di pressione differenziale per avviso precoce.
* Sostituire i lubrificanti delle parti in movimento con grasso di livello alimentare.
Processo di asciugatura dell'elettrodo
1. Residui di solvente
Tipi:Solventi organici come NMP, DME, ecc.
Cause:
* Temperatura di asciugatura insufficiente (ad es.<120°C).
* Difetti di progettazione nel sistema di circolazione dell'aria calda (velocità dell'aria<2 m/s).
Soluzioni:
* Implementare la spettroscopia a infrarossi per il rilevamento online, controllando i livelli di residui a<0.1%.
* Ottimizzare il design del condotto dell'aria del forno per garantire l'uniformità della temperatura entro ± 2 gradi.
2. Ossidazione dell'elettrodo
Tipi:Ispessimento dello strato di ossido di superficie in alluminio.
Cause:
* Ambiente di asciugatura Dew Point> -40 grado.
* Tempo di esposizione dell'elettrodo> 10 minuti.
Soluzioni:
* Introdurre un sistema di essiccazione protetto da azoto con contenuto di ossigeno <5 ppm.
* Utilizzare una linea di asciugatura continua per ridurre al minimo l'intervento manuale.
Processo di fessura dell'elettrodo
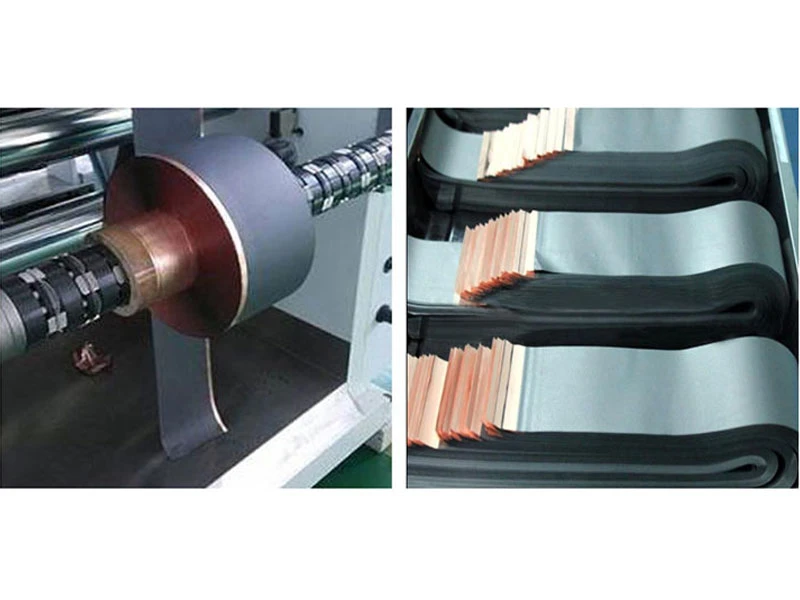
1. Burr eccessivi
Tipi:Burr in metallo (foglio di rame/foglio di alluminio)
Cause:
* Usura degli utensili (raggio del bordo della lama> 2μm).
* Stress termico generato durante la velocità di taglio> 150 m/min.
Soluzioni:
* Usa lame con rivestimento diamante, aumentando la durata della vita di 5 volte.
* Applicare la tecnologia di fessura laser (larghezza dell'impulso <10ns), raggiungendo BAFS inferiori o uguali a 2μm.
2. Contaminazione della polvere
Tipi:Particelle di materiale attivo
Cause:
* Insufficienza di aspirare la polvere prontamente dopo aver tagliato.
* scarsa adesione sulle superfici degli elettrodi (ad es. Rapporto di legante insufficiente).
Soluzioni:
* Installare un sistema di raccolta della polvere di pressione negativa con velocità> 10 m/s.
* Ottimizzare il processo di calendario per aumentare la densità dell'elettrodo a oltre 2,2 g/cm³.
Processo di avvolgimento/impilamento
1. Rughe separator
Tipi:Rughe trasversali/longitudinali
Cause:
* Fluttuazioni di tensione di svolgimento instabili> 5%.
* Deviazione di concentrità dell'albero di avvolgimento> 5μm.
Soluzioni:
* Implementare il controllo a circuito chiuso mediante freni a polvere magnetica e sensori di tensione.
* Calibrare regolarmente l'albero di avvolgimento per mantenere il runout inferiore a 3μm.
2. Incorporamento della materia estera
Tipi:Fibre, scorie di saldatura
Cause:
* detriti galleggianti nell'ambiente (ad es. Frammenti di tessuto non tessuto).
* Spruzzi di metallo generati durante la saldatura a schede.
Soluzioni:
* Humidità del seminario di controllo al 30% -40% RH per ridurre l'adesione statica.
* Installare gli schermi di protezione della saldatura laser nelle stazioni di saldatura, raggiungendo un tasso di acquisizione di schizzi> 99%.
Processo di iniezione di elettroliti
1. Contaminazione dell'elettrolita
Tipi:Umidità, ioni metallici
Cause:
* Ambiente di archiviazione elettrolita punto Dew> -40.
* Pulizia incompleta della pipeline di iniezione.
Soluzioni:
* Utilizzare la tecnologia di asciugatura del setaccio molecolare al litio per mantenere il contenuto di umidità <5 ppm.
* circolare il solvente DME attraverso la conduttura di iniezione tre volte prima dell'iniezione.
2. Deviazione del volume di iniezione
Tipi:Riempimento eccessivo o sottosquadro
Cause:
* Accuratezza della pompa di misurazione <0. 1% fs.
* Fluttuazione della viscosità degli elettroliti con variazione di temperatura> 5%.
Soluzioni:
* equipaggiare con misuratori di flusso di massa (precisione: ± 0. 05%).
* Installare un sistema di temperatura costante (25 ± 1 gradi) per il serbatoio di stoccaggio degli elettroliti.
Processo di formazione/invecchiamento
1. Residui di gas
Tipi:CO₂, H₂
Cause:
* Generazione di gas a causa della decomposizione del film SEI durante la formazione.
* Degassing incompleto (ad es. Livello sotto vuoto> 10⁻³ Pa).
Soluzioni:
* Implementa un protocollo di formazione graduale (eg, {0}}. 1c → 0. 3C → 0.5c).
* Installare dispositivi di combustione catalitica nelle sale per invecchiare, raggiungendo un'efficienza terapeutica> 99%.
2. Anomalie di tensione
Tipi:Caduta di tensione dovuta all'auto-scarica
Cause:
* Circuiti interni di micro-short (ad es. Particelle metalliche che penetrano nel separatore).
Soluzioni:
* Introdurre modelli di previsione di auto-scarica basati su AI con precisione fino a ± 0. 5% al mese.
* Condurre ispezioni a raggi X dopo l'invecchiamento, raggiungendo un tasso di rilevamento della materia estero> 95%.
Industrie innovazioni tecnologiche all'avanguardia
Processo di pulizia a livello atomico
La tecnologia di pulizia del plasma (ad es. Plasma O₂) viene utilizzata per rimuovere i contaminanti di nano-livello dalla superficie degli elettrodi.
Sistema di rilevamento intelligente
L'integrazione della visione macchina (risoluzione: 1μM) e gli algoritmi di AI consentono la classificazione in tempo reale dei difetti.
Sistema di materiale di auto-riparazione
L'aggiunta di derivati del ferrocene nel film SEI consente la riparazione automatica dei difetti quando il film SEI si rompe.
Riepilogo
Controllare i difetti dell'isolamento e la materia estranea nelle celle della batteria al litio devono aderire al principio di "Prevenzione prima, rilevazione seconda". Attraverso l'ottimizzazione dei materiali (ad es. Elettroliti a stato solido), le innovazioni di processo (ad es. Slitta laser) e la gestione intelligente (ad es. Twins digitali), il rischio di contaminazione da materia straniera può essere ridotto a sotto 0. 1 ppm. In futuro, con l'uso diffuso di ispezioni di qualità basate sull'intelligenza artificiale e tecnologie di caratterizzazione in situ, la produzione di celle a batteria si sposterà verso l'obiettivo di "difetti zero".


